


Egy húsfeldolgozó üzemben a daraboló- és csontozási vonalon dől el a hasított érték legnagyobb hányada. Minden vágás, minden vágás és az állomások közötti várakozás minden másodperce végül megmutatkozik a hozamszámokban, a munkaerőköltségben és a termék konzisztenciájában. Több mint két évtizedes húsfeldolgozó gépek építése után megtanultuk, hogy az eredmény nagy része jóval az első kés felvétele előtt rendeződik, az elrendezés és a berendezés kiválasztásának szakaszában.
Ez a cikk elmagyarázza, miből készül a vágó- és csontozási vonal, miben különböznek a szarvasmarha- és sertéssorok, mely berendezések befolyásolják leginkább az áteresztőképességet és a higiéniát, és mit kell ellenőrizni a beruházás előtt. Üzemtulajdonosoknak, termelési vezetőknek és folyamatmérnököknek íródott, akik gyakorlati válaszokat szeretnének, nem pedig marketing nyelvet.
Mi az a vágási és csontozási vonal?
A vágó- és csontozási vonal a munkaállomások, sínek, szállítószalagok, fűrészek és támasztóberendezések szervezett sorozata, amely a lehűtött hasított testeket vagy az első darabokat kiskereskedelmi adagokká, további feldolgozású vágásokká és vágásokká alakítja. Ott kezdődik, ahol a vágási folyamat véget ér, és addig tart, amíg a terméket be nem csomagolják, vagy pácolásra, turmixolásra, füstölésre vagy fagyasztásra küldik.
A kulcsszó a vonal. Egyedi gépek vásárlása nem egyenlő a sor megtervezésével, mert a teljesítmény attól függ, hogy az állomások hogyan csatlakoznak: milyen gyorsan érkeznek a tetemek, milyen messzire nyúl a kezelő a következő vágáshoz, merre haladnak a teli és üres ládák, hol sterilizálják a szerszámokat, és milyen gyorsan éri el a termék a hűtőt. Egy alulméretezett fűrész vagy egy rosszul elhelyezett ládaállomás visszatarthat egy egyébként jól felszerelt csarnokot.
Ahhoz, hogy tágabb képet kapjunk arról, hogyan fejlődtek ezek a rendszerek, tekintse át áttekintésünket a modern vágó- és csontozási vonal lefedi a mai projekteket meghatározó elrendezési, automatizálási és higiéniai változásokat.
Hogyan folyik a vonal, szakaszról szakaszra
Minden üzem másként rendezi be a csarnokát, de a legtöbb vágási és csontozási vonal ugyanazon a funkcionális szakaszon megy keresztül. Az alábbi táblázat összefoglalja ezeket és a mögöttük lévő berendezéseket.
| Színpad | Tipikus felszerelés | Elsődleges cél |
|---|---|---|
| Tetem átvétele és átszállítása | Sínrendszerek, szállítókarok, emelőplatformok | Helyezze a hasított testeket a hűtésből az első vágóállomásra |
| Primális bontás | Asztali és függőleges körfűrészek | Oszd fel a negyedeket és a primálokat egységes méretre |
| Csontozás és vágás | Csontozó asztalok, késállomások, kézmosók és késsterilizátorok | Különítse el a sovány húst a csonttól, szabályozott díszítési szintekkel |
| Konténeres logisztika | Ládafonó gépek, ládarakás és -bontó gépek | A teli és üres ládák kiszámítható körben mozogjanak |
| Tartály- és szerszámhigiénia | Ládamosók, kézmosók, késsterilizátorok | Tartson mikrobiológiai ellenőrzést a műszakok és a tételek között |
A sorrend rögzített; a szakaszok közötti egyensúly nem. A nagykereskedelemre szánt primálokat gyártó vonal más ritmusban működik, mint egy szupermarket programra szánt kiskereskedelmi darabokat gyártó vonal, és a berendezési összetételnek követnie kell a termékösszetételt.
Szarvasmarha- és sertéssor: két különböző problémacsoport
A marhahús és a sertéshús ugyanazt az alapvető sorrendet tartalmazza, és szinte semmi más. A hasított test súlya, a zsírborítás, a vágási minták és a higiéniai kockázatok mind különböznek egymástól, így a szarvasmarha-elrendezést nem lehet egyszerűen egy sertéssorra másolni. A sajátunk vágási és csontozási megoldások először az állat és a késztermék, másodsorban pedig a gépek körül vannak konfigurálva.
Szarvasmarha vágó- és csontozási vonalak
A szarvasmarha-munka nehezebb és változatosabb. A marhahús zsinór megbirkózik a nagy negyedekkel, vastag csontokkal és a zsírréteg nagy különbségeivel, ami nagyobb igényt támaszt a fűrész teljesítményére, az asztal magasságára, valamint a fűrész és a kicsontozó állomások közötti távolságra. A vasúti ütemezés általában lassabb, mint egy sertéssoron, de a terhelés minden állomáson nagyobb, így az ergonómikus pozicionálás többet számít, mint a nyers sebesség. A tipikus felszerelések közé tartozik a nagy teherbírású körfűrész, a dedikált csontozó asztalok, a ládakezelő berendezések, valamint a kézmosó és a késsterilizátorok, amelyek minden állomásról elérhetőek.
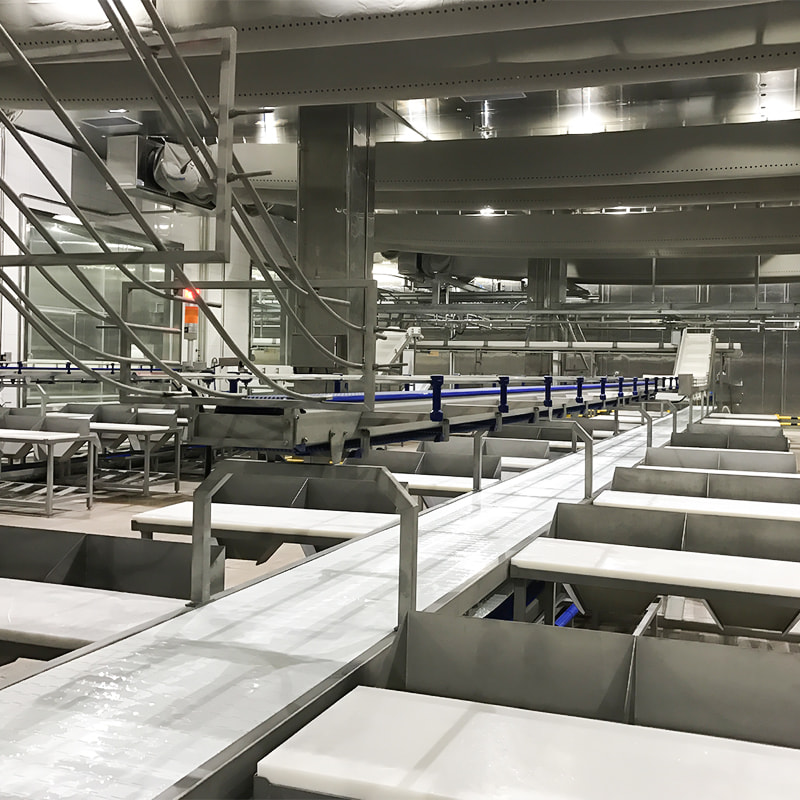 Szarvasmarha vágási és csontozási megoldás Szarvasmarha vágási és csontozási megoldások készlete szarvasmarha tetemek feldolgozásához. A RIBON egy ajánlatterv, tervrajzzal, gyártással, telepítéssel és üzembe helyezéssel... Termék megtekintése →
Sertésvágó és csontozási vonalak
A sertéssorok gyorsabban és szigorúbb tűréssel futnak. A hasított testek kisebbek és egyenletesebbek, így a ritmust inkább az állomások száma és a konténerlogisztika határozza meg, mint a fűrész kapacitása. Az áteresztőképesség általában a döntő tényező: hány kezelő tud dolgozni egy adott sínhosszon, milyen gyorsan fordulnak meg a ládák, és milyen gyorsan lehet a szerszámokat sterilizálni anélkül, hogy megállítaná az áramlást. A sertéssorok általában több termékváltozatot is futtatnak egyetlen műszakban, ami fontossá teszi a gyors váltást és az egyértelmű állomási utasításokat.
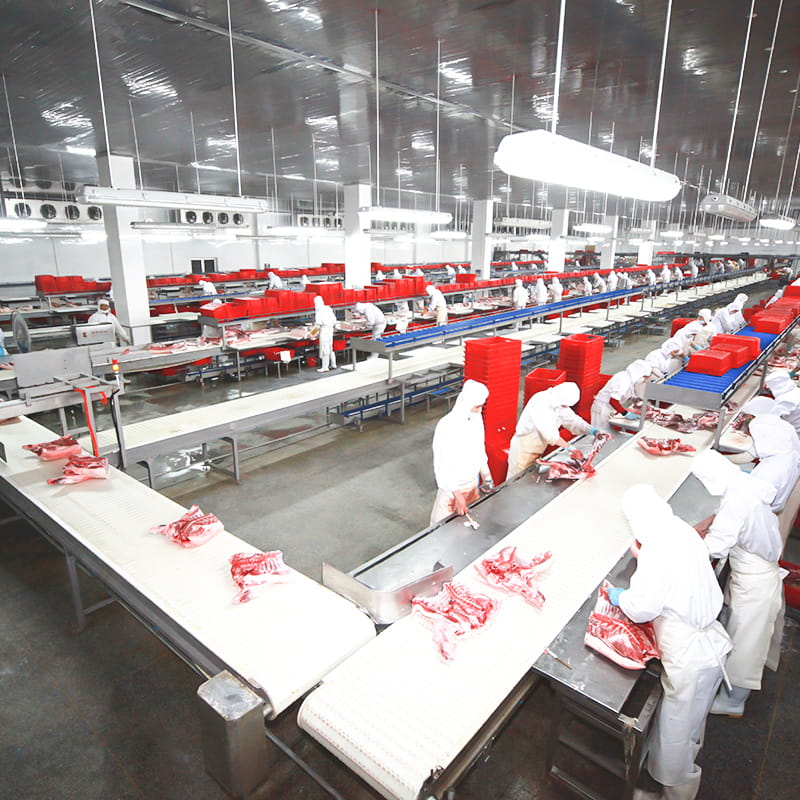 Sertésvágási és csontozási megoldás Sertésvágási és -csontozási megoldások készlete sertéstetemek feldolgozásához. A RIBON egy ajánlatterv, tervrajzzal, gyártással, telepítéssel és üzembe helyezéssel, prób... Termék megtekintése →
Berendezések, amelyek alakítják a vonal teljesítményét
A tőke nagy része a nagy feldolgozógépekben ül, de a napi teljesítményt gyakran a vágóasztal körüli kisebb tételek határozzák meg. Két csoport érdemel különös figyelmet.
Körfűrészek
A lebontó fűrész megadja az iramot a folyásirányban mindenre. Az asztali típusú körfűrész rugalmas munkavégzéshez és vegyes termékcsaládokhoz illeszkedik, míg a függőleges körfűrészt általában ott kell választani, ahol a részeket többször is fel kell osztani egyenletes vastagsággal és kevesebb fizikai erőfeszítéssel a kezelő részéről. A fűrészlap állapota, őrzése és az, hogy a gép milyen gyorsan tisztítható a termékek között, éppúgy számít, mint a vágási teljesítmény, mert egy fűrészt, amelynek csupaszítása tizenöt percet vesz igénybe, végül megfelelő tisztítás nélkül használják.
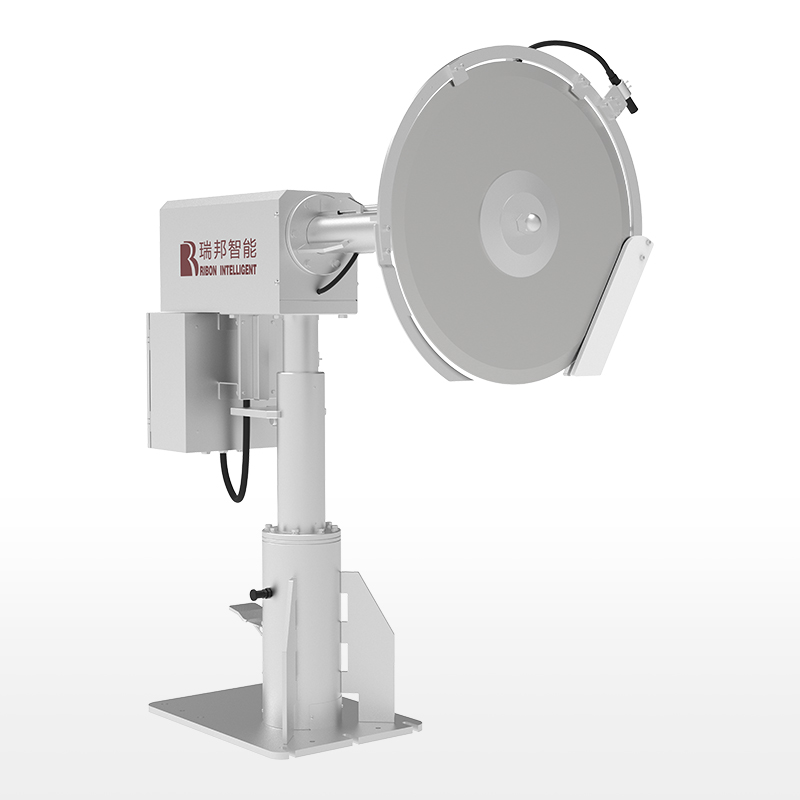 Függőleges típusú körfűrész A függőleges körfűrészt sertéstetemek elővágására használják. A pengefűrész a szállítószalag felett található, és a kés forgásiránya ... Termék megtekintése →
Ládakezelő és higiéniai állomások
A díszítés, az adagok és a levágások mindegyike konténerekben utazik, így a ládahurok gyakorlatilag egy második gyártósor, amely az első belsejében fut. A ládafonó gépek, egymásra rakodó és kibontó gépek, valamint a ládamosók döntik el, hogy a kezelők vágással vagy várakozással töltik-e az idejüket. A kézmosók és a késsterilizátorok ugyanabba a csoportba tartoznak: jól elhelyezve természetes munkamódszerré teszik a higiéniai betartást; az asztaltól távol helyezve kompromisszummá alakítják.
Mi határozza meg az áteresztőképességet és a hozamot
Ha egy sor alulteljesít, az ok ritkán egy gép. Tapasztalataink szerint ezek a tényezők okozzák a tervezési kapacitás és a valós termelés közötti szakadék legnagyobb részét.
- A hasított test bemutatása: mennyi beállítást kell végrehajtania a kezelőnek az első vágás előtt.
- Vonalegyensúly: a leglassabb állomás határozza meg a tempót, így a feladatkiosztásnak meg kell felelnie a termékmixnek.
- Fűrész üzemidő: a lapátcseréket és karbantartást inkább a műszakba tervezik, mintsem a műszak során fedezik fel.
- Konténerlogisztika: elegendő láda van forgalomban és tiszta útvonal a teli és üres ládák számára.
- Ergonómia: a hatótávolság, az asztal magassága és a szerszám súlya határozza meg, hogy egy képzett kezelő milyen gyorsan tud dolgozni egy teljes műszakban.
- Higiéniai idő: sterilizálási és tisztítási rutinok, amelyeket a tényleges elrendezés köré terveztek, nem utólag hozzáadva.
- Puffer- és hűtőkapacitás: a túl sokáig várakozó termék minőségét és hozamát is veszíti.
Higiénia, biztonság és megfelelőség a csontozó csarnokokban
A csontozási területek az élelmiszer-biztonsági szabályozás és a napi termelési nyomás metszéspontjában helyezkednek el. A felületeknek simának, nem nedvszívónak és könnyen ellenőrizhetőnek kell lenniük; a víznek el kell folynia a vágási pozíciókból; és az emberek, a termékek és a tartályok útjai nem keresztezhetik egymást olyan módon, amely szennyeződési kockázatot jelent.
Két gyakorlati szempontot érdemes megismételni. A szerszámsterilizálásnak folyamatosnak kell lennie, nem pedig alkalmanként, ezért a kézmosó- és késsterilizátorokat sorfelszerelésnek kell tekinteni. A ládamosás élelmiszer-biztonsági ellenőrzés, nem háztartás: a nyers húsmaradványokat a vágócsarnokba szállító konténerek máshol visszavonják a gondos munkát. Biztonsági oldalon a fűrészeken történő őrzés, a nehéz vázalkatrészek ellenőrzött emelése és a raklapemelők számára a szabad közlekedési útvonalak csökkentik az elkerülhető leállások kockázatát.
Partner kiválasztása a vágási és csontozási vonalhoz
A vágó- és csontozási sor hosszú távú eszköz, és a beszállító a telepítés után évekig a gyártási tervezés részévé válik. Az áron túl négy dolgot érdemes megnézni.
- Mérnöki mélység: tervezhet-e a beszállító egy vonalat az Ön állatmérete, termékösszetétele és csarnokméretei alapján, ahelyett, hogy rögzített katalóguselrendezést kínálna?
- Ellenőrzés: tesztelhető-e terméke valódi berendezéseken a rendelés leadása előtt, hogy a kapacitásfeltevés megerősítődjön?
- Minőségügyi rendszer és szabványok: a tanúsítás, a szabadalmi tevékenység és az ipari szabványok kidolgozásában való részvétel a mérnöki fegyelem hasznos mutatói.
- Szerviz és export tapasztalat: a telepítés, a pótalkatrészek és a határokon átnyúló műszaki támogatás ugyanolyan fontos, mint maguk a gépek.
A Zhejiang Ribon Intelligent Equipment Co., Ltd. 2003 óta tervez és gyárt húsfeldolgozó gépeket, és ugyanezen év óta exportálja ezeket a megoldásokat világszerte. ISO 9001 tanúsítvánnyal rendelkezünk, és nyilvánosan elismert nemzeti csúcstechnológiai vállalkozásként, valamint nemzeti szakosodott és kifinomult "kis óriásvállalatként", tartományi vállalati kutatóintézettel és tartományi posztdoktori munkaállomással. K+F központunk 60 főt foglalkoztat, akik közül 45 fő felsőfokú végzettséggel vagy középfokú szakmai címmel rendelkezik. A cég több mint 150 nemzeti szabadalommal és 12 szoftver szerzői joggal rendelkezik, és hat termékünket az ipari szabványok alapján fejlesztettük ki, amelyeknek első szerkesztési egységeként mi jártunk el. A húsfeldolgozó gépek teljes készletével felszerelt központi tesztközpont lehetővé teszi az ügyfelek számára, hogy kipróbálják a berendezések működését és a termékfolyamatokat, mielőtt elköteleznék magukat egy konfiguráció mellett.
A vágó- és csontozási vonal megjutalmazza a tervezést. Ritkán azok az üzemek kapják a legtöbbet befektetésükből, amelyek a legnagyobb gépeket vásárolták; ők illesztik a sort az állathoz, a termékhez és a rajta dolgozó emberekhez, majd az apróbb részleteket is rendben tartották.
Akár egy meglévő csontozó csarnokot tekint át, akár újat tervez, kezdje a kész termékkel, és haladjon visszafelé a vonalon. Mindig szívesen megvitatjuk az elrendezéseket, a felszerelési lehetőségeket és az ezzel kapcsolatos kompromisszumokat.


